Artykuł sponsorowany
Jak cięcie laserowe i gięcie blach przygotowują detal stalowy do dalszej obróbki
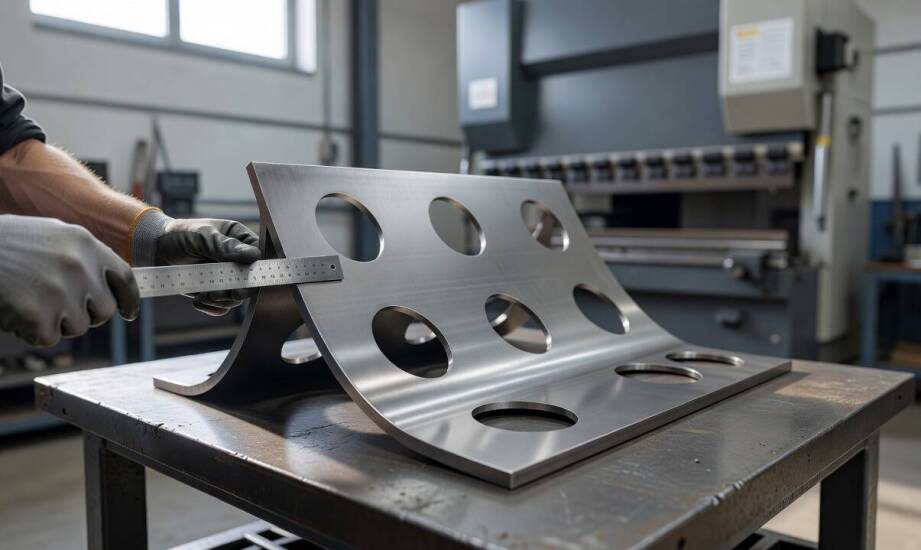
Detale wycinane ze stali węglowej lub nierdzewnej często opuszczają stół roboczy w formie zbliżonej do końcowej. Wizualna gotowość elementu bywa jednak złudna, ponieważ to mikroskopijna struktura krawędzi i dokładność kątowa wyznaczają rzeczywistą jakość wykonania. Nowoczesne metody obróbki termicznej oraz plastycznej, chociaż niezwykle szybkie, pozostawiają na materiale ślady wymagające odpowiedniego zarządzenia przed etapem spawania. Błędy zlekceważone na etapie wycinania przenoszą się na stanowiska montażowe, opóźniając pracę całego zakładu. Właściwe rozpoznanie właściwości surowca pozwala zaplanować optymalną ścieżkę technologiczną i uniknąć kosztownych przerw produkcyjnych.
Cechy krawędzi po cięciu termicznym a jakość spasowania
Powierzchnia styku dwóch elementów metalowych musi być wolna od zanieczyszczeń, nagarów i pęknięć mikroskopijnych. Jakość krawędzi uzyskiwanej przy użyciu technologii laserowej ocenia się najczęściej przez pryzmat wytycznych PN-EN ISO 9013. Dokument ten, dostępny powszechnie w zasobach Polskiego Komitetu Normalizacyjnego (sklep.pkn.pl), definiuje kluczowe klasy dokładności na podstawie analizy chropowatości profilu oraz prostopadłości płaszczyzny cięcia. Osiągnięcie najwyższych klas gwarantuje gładką powierzchnię, ułatwiając bezpośrednie łączenie detali bez poprawek.
Wpływ strefy ciepła na strukturę materiału
Technologia cięcia odgrywa główną rolę w kształtowaniu tak zwanej strefy wpływu ciepła (HAZ). Zgodnie z opracowaniami instytutów spawalnictwa i literaturą techniczną, promień lasera ogranicza obszar nagrzewania do wąskiego pasma, rzędu 0,2 do 0,5 milimetra. Strumień plazmy działa na stal znacznie bardziej inwazyjnie. Zależnie od zastosowanych gazów osłonowych i grubości samej blachy, strefa wpływu ciepła może wzrosnąć w tym przypadku do wartości rzędu 0,65–1 mm. Szerszy obszar nagrzany punktowo zwiększa ryzyko powierzchniowego utwardzenia materiału. Tworzy się wówczas warstwa utrudniająca późniejsze nawiercanie i generująca niepożądane odpryski. Przemysł ciężki oraz producenci wielkogabarytowych konstrukcji stalowych rygorystycznie podchodzą do oceny strefy HAZ. Pozostawienie utwardzonej krawędzi lub zgromadzonego żużla osłabia spoinę i wymusza ręczne szlifowanie komponentów przed finalnym montażem.
Zgodność wymiarowa gięcia i mechaniczne korekty
Drugim etapem przygotowania kształtowników jest obróbka plastyczna z wykorzystaniem pras krawędziowych. Zachowanie powtarzalności zagięć zależy bezpośrednio od sprężystości konkretnego stopu oraz kierunku walcowania blachy. Wytyczne tolerancji kątowych dla takich procesów porządkuje branżowa norma DIN 6935. Zależnie od całkowitej długości ramienia detalu, specyfikacje techniczne przewidują naturalne odchylenia. Dla krótszych odcinków wynoszą one od 1 do 2 stopni, natomiast w przypadku dłuższych elementów rygor wymiarowy zaostrza się do 0,5 stopnia. Z kolei odchylenia liniowe dla półmetrowych profilów zamykają się zazwyczaj w granicach połowy milimetra, co stanowi wystarczający bufor dla wielu branż.
Podatność materiałowa na zjawisko sprężynowania
Elastyczność wymiarowa po gięciu sprawdza się w standardowych realizacjach budowlanych i prostych układach. Sytuacja ulega zmianie, gdy projekt zakłada rygorystyczne pasowanie kształtowe lub wykorzystuje detale o bardzo złożonej geometrii przestrzennej. Wówczas niezbędnym uzupełnieniem procesu CNC staje się mechaniczna korekta powierzchni. Obróbka skrawaniem pozwala wyprowadzić idealne płaszczyzny odniesienia i zniwelować błędy wynikające ze sprężynowania powrotnego materiału po zwolnieniu nacisku prasy. Rodzaj wykorzystanej stali mocno determinuje planowanie całego cyklu wytwórczego. Stale konstrukcyjne z wyższą zawartością węgla wykazują znaczną skłonność do utwardzania cieplnego. Cienkie arkusze blach łatwiej ulegają trwałemu wypaczeniu pod wpływem naprężeń termicznych, zmuszając operatorów do nanoszenia poprawek w kodzie maszynowym.
Połączenie obróbki termicznej z precyzyjnym formowaniem plastycznym stanowi fundament produkcji wytrzymałych komponentów dla przemysłu. Gdy same procesy cięcia i wyginania nie zapewniają wystarczającej tolerancji dla skomplikowanych rurociągów czy elementów pieców, wprowadza się dedykowane zabiegi wykańczające. Dobrze wyposażone zaplecze maszynowe pozwala na płynne przechodzenie między kolejnymi etapami pracy. Przykładem przedsiębiorstwa sprawnie integrującego te etapy jest Orstal Maria Orlikowska, dostarczająca na rynek certyfikowane dennice, krążki stalowe oraz zaawansowane wyroby hutnicze. W zakładach wytwarzających części poddawane dużym obciążeniom wykonuje się również dokładne frezowanie, które ostatecznie przygotowuje krawędzie i otwory do bezproblemowego montażu. Dzięki prawidłowej sekwencji zadań detale zachowują pierwotne właściwości mechaniczne i trafiają na linię spawalniczą w formie w pełni gotowej do trwałego połączenia.
Kategorie artykułów
Polecane artykuły
Rola warsztatu samochodowego w optymalizacji pracy układu wydechowego.
Warsztat samochodowy w Toruniu odgrywa istotną rolę w utrzymaniu sprawności układu wydechowego, co przekłada się na lepsze osiągi silnika oraz mniejsze zanieczyszczenie środowiska. Dzięki doświadczeniu i wiedzy specjalistów możliwe jest przeprowadzenie dokładnej diagnostyki oraz konserwacji elementó
Wpływ stanu kominowych przewodów na jakość powietrza w budynku
Regularne kontrole przewodów kominowych są kluczowe dla utrzymania zdrowego środowiska wewnętrznego. Przeglądy te podkreślają znaczenie utrzymania systemów wentylacyjnych w dobrym stanie, zapobiegając problemom zdrowotnym związanym z jakością powietrza. Zaniedbania w tej dziedzinie mogą prowadzić do