Artykuł sponsorowany
Dobór długości i profilu łaty przy wyrównywaniu świeżego tynku maszynowego
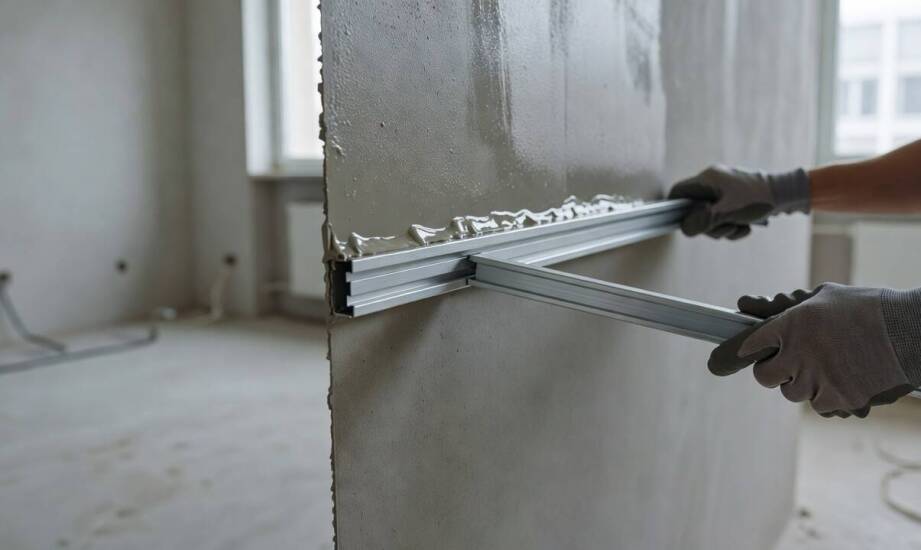
Jakość ściągnięcia świeżego tynku maszynowego zależy nie tylko od odpowiedniej konsystencji przygotowanej zaprawy, ale przede wszystkim od sztywności i długości używanego narzędzia. Zbyt giętki profil ugina się pod ciężarem mokrej masy, pozostawiając na płaszczyźnie widoczne fale, natomiast nieodpowiednio dobrany wymiar uniemożliwia równomierne prowadzenie krawędzi po zamocowanych prowadnicach. Właściwie dopasowana sztywność narzędzia decyduje o końcowej płaskości powierzchni, co doświadczone ekipy tynkarskie dostrzegają już przy pierwszych metrach kwadratowych narzutu. Dobór optymalnych parametrów technicznych profilu ma bezpośredni wpływ na płynność i tempo pracy, a każda niedokładność powstała na tym wczesnym etapie obróbki wymusza późniejsze, bardzo czasochłonne poprawki.
Profil H a profil trapezowy w kontakcie z mokrym tynkiem
Profil trapezowy wyróżnia się charakterystycznymi, obniżonymi krawędziami bocznymi. Konstrukcja trapezowa zapewnia wyższą stabilność podczas rozprowadzania świeżej zaprawy i znacznie zmniejsza ryzyko pozostawienia głębokich rowków w strukturze materiału. Taki kształt sprawdza się najlepiej przy szybkim wyrównywaniu większych partii zaprawy, która została przed chwilą naniesiona przez agregat tynkarski. Obniżone krawędzie rozkładają bowiem docisk rąk operatora na znacznie większą powierzchnię obrabianej ściany.
Profil typu H posiada z kolei skośną, celowo utwardzoną krawędź roboczą. Krawędź łaty typu H precyzyjnie ścina nadmiar mokrej masy i skutecznie wypełnia ewentualne wgłębienia oraz pustki powietrzne powstające między zamocowanymi na murze prowadnicami. Taka budowa narzędzia mocno koncentruje punktowy nacisk operatora na wąskiej linii styku. Ułatwia to pewne ściąganie ciężkiej warstwy wzdłuż listew i sprawne przemieszczanie zebranego materiału w miejsca zauważalnych ubytków. W codziennej praktyce budowlanej pierwsza faza wyrównywania ściany bezpośrednio po natrysku odbywa się przy użyciu profilu H, a dopiero po rozpoczęciu wstępnego wiązania zaprawy brygada przechodzi na lżejszy profil trapezowy. Wybór optymalnego przekroju jest również podyktowany specyfiką samego materiału. Innych narzędzi wymaga gładka zaprawa gipsowa, a innych grubsza i cięższa mieszanka cementowo-wapienna.
Dobór długości narzędzia i właściwa technika pracy
Wybór wymiaru narzędzia zależy bezpośrednio od wysokości obrabianej ściany, a także przyjętego rozstawu pionowych prowadnic. Odpowiednio dopasowana łata tynkarska musi opierać się stabilnie na wyznaczonych listwach, nie wyginając się pod zmiennym obciążeniem zgarnianego materiału. Przy standardowym profilu dwumetrowym optymalny rozstaw listew wynosi zazwyczaj 100–130 centymetrów, co gwarantuje pełną sztywność podparcia oraz płynność ruchu po wytyczonej linii. Krótsze wersje o długości 1,2–1,5 metra znajdują szerokie zastosowanie w niewielkich pomieszczeniach, wąskich korytarzach oraz przy bardzo precyzyjnej obróbce trudnych narożników. Dłuższe modele, osiągające 2,4–2,5 metra, wyraźnie przyspieszają pracę brygady na rozległych płaszczyznach wielkopowierzchniowych. Wymagają one jednak od operatora większej siły fizycznej i zastosowania wysokiej jakości stopu aluminium w celu zachowania idealnej prostoliniowości krawędzi roboczej.
Prawidłowe prowadzenie wybranego profilu polega na utrzymaniu stałego, niewielkiego kąta nachylenia względem tynkowanego podłoża. Równomierny docisk obu rąk oraz ruch zygzakowaty prowadzony od dołu do góry pozwalają skutecznie usunąć nadmiar masy bez niszczenia jej struktury. Zbyt agresywne i szybkie wyciąganie świeżej zaprawy pod ostrym kątem prowadzi często do głębokiego odspojenia warstwy od surowego muru. Ponieważ wydajna maszyna narzuca materiał bez przerw, brygada musi ściśle synchronizować cały proces wyrównywania z postępem natrysku na sąsiednich polach roboczych.
Najczęstsze błędy wykonawcze pojawiają się na krytycznym etapie oceny gotowości tynku do dalszej obróbki. Zbyt wczesne ściąganie trwale upłynnia masę i powoduje jej niekontrolowane spływanie, podczas gdy spóźniona reakcja wymusza użycie bardzo dużej siły i doprowadza do mechanicznego zrywania twardniejącej powierzchni. Niedopuszczalna jest również praca narzędziem o mocno zabrudzonej krawędzi lub wygiętym przekroju głównym. Odkształcony profil aluminiowy przenosi każdą krzywiznę na całą wysokość ściany, generując powtarzające się fale, które pozostają niezwykle trudne do usunięcia nawet podczas końcowego zacierania gąbką.
Prawidłowy przebieg procesu wyrównywania mokrego tynku opiera się na precyzyjnym dopasowaniu sztywności oraz długości używanego narzędzia do wielkości obrabianego pola. To właśnie ten wczesny etap zaciągania narzuconego materiału determinuje ostateczną płaskość muru w znacznie większym stopniu niż końcowe wygładzanie czy szlifowanie. Profesjonalne ekipy wykonawcze doskonale wiedzą, że właściwe zestrojenie parametrów ręcznych narzędzi z wydajnością agregatu to podstawa uzyskania powłoki bez fal i ubytków. Codzienne wsparcie w tym zakresie zapewnia G24 Grupa Machowicz, która dostarcza specjalistyczne maszyny i części dla branży budowlanej. Biegła synchronizacja szybkiego natrysku z umiejętnym prowadzeniem sztywnego profilu minimalizuje ryzyko powstawania rys i konieczność wdrażania kosztownych poprawek przed oddaniem inwestycji.
Kategorie artykułów
Polecane artykuły
Rola warsztatu samochodowego w optymalizacji pracy układu wydechowego.
Warsztat samochodowy w Toruniu odgrywa istotną rolę w utrzymaniu sprawności układu wydechowego, co przekłada się na lepsze osiągi silnika oraz mniejsze zanieczyszczenie środowiska. Dzięki doświadczeniu i wiedzy specjalistów możliwe jest przeprowadzenie dokładnej diagnostyki oraz konserwacji elementó
Wpływ stanu kominowych przewodów na jakość powietrza w budynku
Regularne kontrole przewodów kominowych są kluczowe dla utrzymania zdrowego środowiska wewnętrznego. Przeglądy te podkreślają znaczenie utrzymania systemów wentylacyjnych w dobrym stanie, zapobiegając problemom zdrowotnym związanym z jakością powietrza. Zaniedbania w tej dziedzinie mogą prowadzić do